

Le coût d'un bioréacteur ne se résume pas au prix de la cuve. Pour dimensionner un système destiné à la viande cultivée, j'examinerais cinq éléments en priorité : la taille, le matériau, le matériel de contrôle, le mélange et le transfert d'oxygène, ainsi que la stratégie de mise à l'échelle.
En résumé :
- Un petit bioréacteur de laboratoire de 50 litres peut coûter entre 7 000 et 9 000 $ US
- Un grand système de 5 000 litres et plus peut atteindre 300 000 $ US ou plus
- L'acier inoxydable implique souvent un investissement initial plus élevé, auquel s'ajoutent les systèmes de nettoyage et de stérilisation
- Les unités à usage unique permettent de réduire les dépenses initiales, mais nécessitent l'achat récurrent de poches jetables
- Des capteurs et une automatisation plus performants augmentent les coûts, mais réduisent la main-d'œuvre et le risque de perte de lots
- Le choix de l'échelle est déterminant : une grande cuve unique, plusieurs unités plus petites ou une configuration continue influencent les coûts de manière très différente
- Un modèle présenté dans l'article source suggère que le procédé en continu pourrait réduire le CapEx et l'OpEx de 55 % sur 10 ans
En d'autres termes : le bioréacteur le moins cher à l'achat n'est pas toujours le système le plus économique à l'exploitation.
Dr. Marianne Ellis : Conception de bioréacteurs et de bioprocédés à grande échelle pour la viande cultivée
sbb-itb-c323ed3
Comparatif rapide
| Facteur de coût | Impact sur les coûts | Points de vigilance |
|---|---|---|
| Taille et volume utile | Les cuves plus grandes coûtent plus cher à l'achat, à l'installation, au chauffage, au refroidissement et à l'exploitation | Espace au sol, utilités, densité cellulaire |
| Matériau et conception | L'acier inoxydable et les bioréacteurs plastiques à usage unique répartissent les coûts différemment | Nettoyage, consommables, risque de contamination |
| Contrôle et capteurs | Une automatisation accrue exige un investissement initial plus important | Étalonnage, main-d'œuvre, homogénéité des lots |
| Mélange, oxygène et transfert thermique | Une mauvaise conception peut accroître la consommation énergétique et les problèmes de procédé | Contrainte de cisaillement, demande en oxygène, charge frigorifique |
| Plan de montée en échelle | Les configurations en batch, en scale-out ou en continu modifient chacune les coûts à long terme | Répartition des risques, temps d'arrêt, rendement total |
S'il fallait résumer en une phrase : le coût d'un bioréacteur découle des choix de conception du bioréacteur, qui déterminent à la fois le prix d'achat et les coûts d'exploitation quotidiens.
Ce que comprennent réellement les coûts d'un bioréacteur
Le coût d'un bioréacteur englobe l'ensemble du système installé, et pas seulement la cuve. Dans la production de viande cultivée, les coûts peuvent grimper rapidement lorsqu'un réacteur doit gérer une densité cellulaire élevée et un fonctionnement stérile.
On distingue deux grands postes de dépenses. Les dépenses d'investissement (CapEx) couvrent l'investissement initial : la cuve, le matériel d'automatisation, les capteurs, la tuyauterie, les lignes de gaz, l'installation et l'étalonnage. Avec les systèmes en acier inoxydable, il faut également prévoir les infrastructures NEP (CIP) et SEP (SIP). Les dépenses d'exploitation (OpEx) couvrent les coûts opérationnels quotidiens : milieux de culture, énergie, eau, main-d'œuvre, réétalonnage et pièces de rechange. La plupart de ces coûts dépendent directement des choix de conception, ce qui explique précisément l'importance des cinq facteurs suivants.
| Catégorie de coûts | Type | Exemples |
|---|---|---|
| Cuve et matériel | CapEx | Cuves en acier inoxydable, agitateurs, entraînements motorisés, enceintes à usage unique |
| Automatisation et contrôle | CapEx | Systèmes API (PLC), régulateurs PID, écrans tactiles IHM (HMI) |
| Consommables | OpEx | Milieux de culture, poches à usage unique, agents antimousse, gaz (O₂, CO₂, N₂) |
| Fluides et utilités | OpEx | Électricité pour le chauffage/refroidissement, eau pour NEP/SEP (CIP/SIP), production de vapeur |
| Maintenance | OpEx | Réétalonnage des capteurs, remplacement des joints, changement des filtres, main-d'œuvre |
Trois notions sont essentielles avant d'aborder ces cinq facteurs.
Le volume utile est le volume de liquide présent dans le réacteur. Il représente généralement 70 à 80 % de la capacité totale de la cuve [1][2], et détermine à la fois la taille de la cuve et l'espace requis au sol au sein de l'installation.
Le transfert d'oxygène désigne l'efficacité avec laquelle l'oxygène parvient aux cellules. Si ce transfert est insuffisant, il peut être nécessaire d'utiliser un réacteur plus grand et plus coûteux pour obtenir le même rendement [2].
Le contrôle des procédés désigne le suivi et l'ajustement automatisés du pH, de la température et de l'oxygène dissous [1][2]. Un contrôle plus performant accroît le CapEx, mais il permet de limiter le risque d'échec des lots et de réduire les besoins en main-d'œuvre.
1. Taille du bioréacteur et volume utile
La taille constitue l'un des principaux facteurs déterminant le coût d'un bioréacteur. À mesure que le volume utile augmente, la cuve devient plus onéreuse, tout comme les systèmes de transfert de gaz, de chauffage, de refroidissement, de stérilisation, les capteurs et les commandes automatisées. En d'autres termes, la taille oriente la quasi-totalité des autres décisions budgétaires.
Impact sur le CapEx
Les cuves plus grandes ne sont pas seulement plus coûteuses à l'achat ; leur intégration dans une infrastructure requiert également des investissements plus lourds. La production commerciale nécessite souvent des réacteurs de plusieurs milliers de litres, ce qui engendre des dépenses initiales sans commune mesure avec celles prévues pour des systèmes de laboratoire ou pilotes[2].
Un arbitrage pratique s'impose également ici. Plutôt que d'acquérir un unique réacteur de très grande dimension, certains producteurs privilégient plusieurs cuves de 100 à 1 000 litres. Cette approche permet de réduire les dépenses d'investissement initiales tout en limitant le risque technique[2]. C'est une stratégie plus accessible pour les équipes cherchant à faire évoluer leur échelle sans mobiliser l'ensemble de leurs capitaux dans un système unique surdimensionné.
Impact sur l'OpEx
Des volumes utiles plus élevés permettent de réduire le coût au kilogramme dans certaines configurations. Cela ne signifie pas pour autant que les coûts d'exploitation quotidiens diminuent de manière généralisée. Les installations plus imposantes consomment généralement davantage d'énergie pour la régulation thermique et la maîtrise des procédés, requièrent des volumes de milieux plus importants et nécessitent plus de main-d'œuvre pour l'exploitation et la maintenance.
Le contrôle devient également plus complexe à mesure que le volume s'accroît. À grande échelle, la gestion des gradients d'oxygène, de nutriments et de déchets s'avère plus ardue[2]. Dès lors que les conditions dérivent au sein de la cuve, la performance globale du procédé risque d'être compromise.
Production à haute densité
La production à haute densité vise souvent des densités cellulaires supérieures à 1×10^7 cellules/mL[2]. Cela illustre ce que les systèmes de grande envergure peuvent offrir, mais montre également le niveau de capital immobilisé pour y parvenir. Pour de nombreux producteurs, une approche plus judicieuse consiste à utiliser des cuves plus petites exploitées à haute densité, plutôt que de s'engager prématurément dans des infrastructures massives.
| Volume utile | Utilisation typique |
|---|---|
| 50 litres | R&D et développement précoce[1] |
| 100–1,000 litres | Installations de type « scale-out » ; trajectoire à dépenses d'investissement réduites[2] |
| 1,000–5,000 litres | Échelle pilote et industrielle[1] |
| 5,000 litres+ | Grands systèmes industriels[1] |
Une fois le volume défini, le matériau et la norme de fabrication déterminent le coût intrinsèque de la cuve.
2. Matériau du réacteur et norme de fabrication
Le choix des matériaux est l'un des principaux facteurs influençant le coût d'un bioréacteur. L'acier inoxydable, les systèmes polymères à usage unique et le verre présentent chacun un équilibre différent entre investissement initial, coûts d'exploitation et risques opérationnels au quotidien. À cela s'ajoute une dimension supplémentaire : une fois le matériau sélectionné, la norme de fabrication régit les exigences de stérilisation, les opérations de maintenance et le coût des pièces de rechange.
Impact sur le CapEx
Les systèmes en verre constituent généralement l'option la plus économique. Ils sont le plus souvent employés à l'échelle de paillasse et de laboratoire, généralement entre 3 et 50 litres [1].
Lorsque les équipes passent à des volumes pilotes et industriels plus importants, l'acier inoxydable tend à devenir le standard de référence [2]. Les systèmes à usage unique permettent de réduire les investissements initiaux, ce qui peut sembler attrayant au premier abord. Toutefois, à l'échelle de la viande cultivée, le coût récurrent des poches stériles jetables les rend fréquemment non viables économiquement [2].
Impact sur l'OpEx
Les systèmes en acier inoxydable engendrent des coûts de fonctionnement récurrents liés à l'eau, à l'énergie et aux produits chimiques de nettoyage requis pour chaque cycle de stérilisation [2]. Les systèmes à usage unique inversent ce modèle : ils éliminent les contraintes de nettoyage, mais imposent en contrepartie une charge d'achats récurrents pour les poches jetables.
Pour la production de viande cultivée à haute densité, la qualité de fabrication est déterminante car elle conditionne le risque de contamination et l'homogénéité des lots. Les cellules de viande cultivée sont dépourvues de paroi cellulaire ; elles s'avèrent donc bien plus sensibles aux contraintes mécaniques que les cellules microbiennes. De ce fait, les spécifications de construction représentent un enjeu critique bien au-delà de la simple conformité réglementaire.
Un état de surface interne rugueux ou des soudures de mauvaise qualité peuvent laisser de minuscules interstices propices aux contaminants. Dans ce contexte, une seule contamination peut anéantir un lot entier. L’acier inoxydable 316L constitue la norme industrielle courante pour les bioréacteurs destinés à la viande cultivée, car il offre une excellente résistance à la corrosion et réagit parfaitement aux agents de nettoyage hygiéniques [1].
La durabilité des capteurs est tout aussi cruciale. Les capteurs en ligne doivent supporter des cycles de stérilisation répétés sans dérive d’étalonnage [2]. La géométrie interne intervient également directement dans les performances cellulaires. La conception de la cuve influe sur le niveau de contrainte de cisaillement subi par les cellules lors de l’agitation, ce qui peut affecter leur viabilité et leur différenciation [2].
Après les matériaux et la qualité de fabrication, le principal facteur de coût suivant réside dans les équipements de contrôle nécessaires au bioréacteur.
3. Contrôle des procédés et instrumentation
Après la conception de la cuve, le matériel de contrôle représente souvent le poste de coût majeur suivant.
Impact sur le CapEx
Les systèmes de contrôle de base sont relativement économiques. En revanche, le passage à des unités à l’échelle industrielle intégrant une automatisation complète, des suites de capteurs et des interfaces de commande tactiles peut faire grimper les coûts au-delà de 200,000 $. L’ajout de systèmes spectroscopiques de pointe pour un suivi en ligne et en temps réel accroît encore davantage les dépenses dans le haut de gamme [1][2].
Impact sur l'OpEx
Les capteurs en ligne engendrent des coûts d’exploitation continus. Ils requièrent un étalonnage et un remplacement périodiques, ce qui augmente les frais de main-d'œuvre et de maintenance. L’échantillonnage hors ligne permet de limiter le matériel requis, mais il engendre une charge de travail manuel supplémentaire et entraîne un risque de contamination accru [2].
Impact sur la reproductibilité du procédé
Les variables critiques à mesurer sont la température, le pH, l'oxygène dissous, le CO₂, le glucose, la biomasse et les métabolites clés [2]. Si l'un de ces paramètres n'est pas surveillé, le procédé peut dériver silencieusement jusqu'à ce que le problème se traduise par des baisses de rendement ou des pertes de lots.
Dans les cuves de grand volume, une seule mesure de capteur s'avère souvent insuffisante. Les conditions physico-chimiques peuvent fluctuer d'une zone à l'autre du réacteur. Des réseaux de capteurs répartis sur plusieurs points sont donc fréquemment nécessaires pour cartographier précisément ces gradients et fournir aux systèmes de régulation automatisés des données directement exploitables [2].
Pertinence pour la production de viande cultivée à haute densité
Les cultures de viande cultivée à haute densité cellulaire — généralement définies comme dépassant 1 × 10⁷ cellules/mL — sollicitent beaucoup plus fortement les systèmes de surveillance [2]. À mesure que la densité cellulaire progresse, les métabolites inhibiteurs tels que l'ammoniac et l'acide lactique s'accumulent plus vite. Si l'instrumentation ne détecte pas ces variations en temps réel, la viabilité cellulaire peut chuter rapidement.
Même avec des lignées cellulaires plus robustes, le bioréacteur requiert une instrumentation de haute précision pour identifier les dérives dès leur apparition.
Cette charge de contrôle s'alourdit lorsque le réacteur doit également gérer le mélange, le transfert d'oxygène et la chaleur.
4. Conception du mélange, du transfert d'oxygène et de la gestion thermique
Une fois les systèmes de contrôle configurés, le principal facteur de coût suivant réside dans la manière dont le réacteur met le fluide en mouvement, apporte de l'oxygène à la culture et évacue la chaleur.
Dans la production de viande cultivée, ces trois fonctions ont un impact direct tant sur le CapEx que sur l'OpEx.
Impact sur le CapEx
Le système de mélange influence grandement le coût du réacteur et la complexité de fabrication. Les bioréacteurs à cuve agitée (STR) restent la configuration standard. Ils utilisent des agitateurs mécaniques, qui fonctionnent bien dans de nombreux bioprocédés. Mais il y a un défi spécifique à la viande cultivée : les cellules animales n'ont pas de paroi cellulaire, ce qui les rend beaucoup plus vulnérables aux contraintes de cisaillement causées par la turbulence. Cela signifie que la conception du réacteur doit souvent s'orienter vers des agitateurs à faible cisaillement, ou s'orienter plutôt vers des réacteurs de type airlift.
Les réacteurs airlift utilisent un bullage de gaz contrôlé et ne reposent sur aucune pièce mobile. Cela peut en faire une solution plus adaptée à plus grande échelle. En fait, ils deviennent particulièrement attractifs au-delà de 20,000 L, où l'agitation mécanique devient plus difficile à justifier [2].
La gestion thermique ajoute une dimension de coût supplémentaire. Les cultures à haute densité et à grande échelle génèrent continuellement de la chaleur, et cette chaleur doit être évacuée pour maintenir les cellules de mammifères à 37°C [2]. En pratique, cela implique l'ajout de doubles enveloppes de refroidissement et de matériel de régulation thermique, ce qui augmente le CapEx [1].
Impact sur l'OpEx
Les coûts d'exploitation sont fortement déterminés par la consommation énergétique. Le mélange, l'aération et le refroidissement consomment tous de l'énergie, et cela s'accumule rapidement à grande échelle.
Les étapes de NEP (CIP) et de SEP (SIP) augmentent également les dépenses en eau et en énergie pour les systèmes en acier inoxydable. Les systèmes à usage unique évitent ces étapes de nettoyage, mais le compromis réside dans le coût des poches jetables [1][2].
Effet sur la reproductibilité du procédé
Si le mélange est insuffisant, des gradients de nutriments, d'oxygène et de température peuvent se développer dans le réacteur. C'est problématique car les cellules situées dans une partie de la cuve peuvent être exposées à des conditions très différentes de celles situées ailleurs.
Il est possible d'améliorer l'homogénéité en augmentant la vitesse de l'agitateur, mais cela augmente également le cisaillement. L'aération est confrontée à un compromis similaire : des bulles plus petites peuvent améliorer le transfert d'oxygène, mais elles peuvent également endommager les cellules [2].
C'est ce qui rend le changement d'échelle de la viande cultivée si délicat. Un meilleur transfert implique souvent un stress accru sur les cellules.
Pertinence pour la production de viande cultivée à haute densité
À forte densité cellulaire, ces enjeux entraînent une hausse rapide des coûts [2]. La demande en oxygène augmente fortement, le dégagement de chaleur s'accroît et le risque de gradients localisés augmente à chaque montée en volume du réacteur.
Ces décisions de conception déterminent également la capacité d'un réacteur à monter en échelle de manière efficiente.
5. Stratégie de mise à l'échelle et adéquation aux besoins
Dès lors qu'un réacteur assure un mélange adéquat, un apport suffisant en oxygène et une élimination thermique appropriée, l'enjeu économique majeur suivant réside dans l'échelle de production. C'est à ce stade que de nombreux projets démontrent leur viabilité financière ou, à l'inverse, voient leurs coûts rapidement exploser.
La stratégie de mise à l'échelle constitue l'un des principaux facteurs déterminants du coût des bioréacteurs.
Impact sur le CapEx
Deux grandes voies existent : la mise à l'échelle verticale (scale up) ou la mise à l'échelle horizontale (scale out). Le scale up consiste à passer à des cuves de volumes de plus en plus importants. Le scale out implique l'exploitation simultanée de plusieurs réacteurs de plus petite taille.
En théorie, opter pour de plus grandes cuves semble être la décision logique. En pratique, au-delà de plusieurs milliers de litres, les coûts peuvent grimper de façon spectaculaire. Une ingénierie plus poussée devient nécessaire pour gérer les échanges gazeux, le transfert thermique et les contraintes de cisaillement, ce qui accroît considérablement les dépenses d'investissement initiales [2].
Le scale out peut alléger cette charge initiale de CapEx et répartir le risque financier sur un plus grand nombre d'unités. La contrepartie est simple : pour faire fonctionner de multiples petits réacteurs de manière optimale, un niveau d'automatisation plus élevé est généralement requis en coulisses [2].
Le mode de procédé joue également un rôle clé. Selon des modélisations, le passage du mode batch au procédé continu permettrait de réduire de 55 % le CapEx ainsi que l'OpEx sur une période de 10 ans, tout en diminuant le volume de cuve nécessaire pour un même rendement [2]. Il s'agit là d'une transformation structurelle majeure, et non d'un ajustement mineur.
Impact sur l'OpEx
Les procédés en batch entraînent généralement des coûts d'exploitation plus élevés en raison des temps d'arrêt inhérents entre chaque cycle. Ils nécessitent aussi souvent de plus grands volumes de cuve pour atteindre les objectifs de production. Ces deux facteurs tirent l'OpEx vers le haut [2].
Les systèmes continus et en perfusion fonctionnent différemment. Ils maintiennent le procédé en état stationnaire, réduisant ainsi les temps morts et les inefficacités liées aux cycles d'arrêt-redémarrage. Néanmoins, les principaux coûts opérationnels subsistent : la consommation de milieux de culture et l'énergie nécessaire à la stérilisation demeurent les postes de dépenses prédominants, quelle que soit la stratégie retenue [2].
Effet sur la reproductibilité du procédé
Les cultures en batch sont intrinsèquement variables. La concentration en nutriments diminue au fil du temps tandis que les métabolites s'accumulent. Les conditions de culture dérivent donc au cours du cycle, rendant le contrôle du procédé plus complexe.
La production en continu maintient le système en état stationnaire. Cela atténue directement les problèmes de gradients d'oxygène, de nutriments et de température, dont la gestion devient d'autant plus critique que la taille du réacteur augmente [2]. En somme, ce qui s'avère parfaitement maîtrisable à petite échelle peut devenir un défi technique majeur dans une cuve de grande capacité.
Avant d'engager des dépenses de CapEx d'envergure, il est recommandé d'utiliser des réacteurs scale-down de 250 mL afin d'optimiser les paramètres opératoires [2]. Cette approche offre un cadre nettement plus économique pour caractériser précisément les besoins réels des cellules.
Pertinence pour la production à haute densité de viande cultivée
Pour la viande cultivée, ces exigences sont encore plus spécifiques. De nombreuses cellules d'intérêt carné sont dépendantes de l'ancrage et ne se prêtent donc pas naturellement à une production à grande échelle dans un bioréacteur évolutif. Pour y parvenir, les producteurs doivent souvent adapter les cellules à la croissance en suspension ou utiliser des microporteurs [2].
Cette adaptation n'est pas un enjeu secondaire. Elle se situe au cœur même de la viabilité à l'échelle commerciale. En d'autres termes, le changement d'échelle ne se résume pas au volume de la cuve. Il dépend également de la capacité des cellules à se comporter de manière adéquate dans un système exploitable au niveau de la production sans engendrer de coûts excessifs. Ces choix dictent les arbitrages présentés dans le tableau ci-dessous.
Aperçu des arbitrages de coûts des bioréacteurs
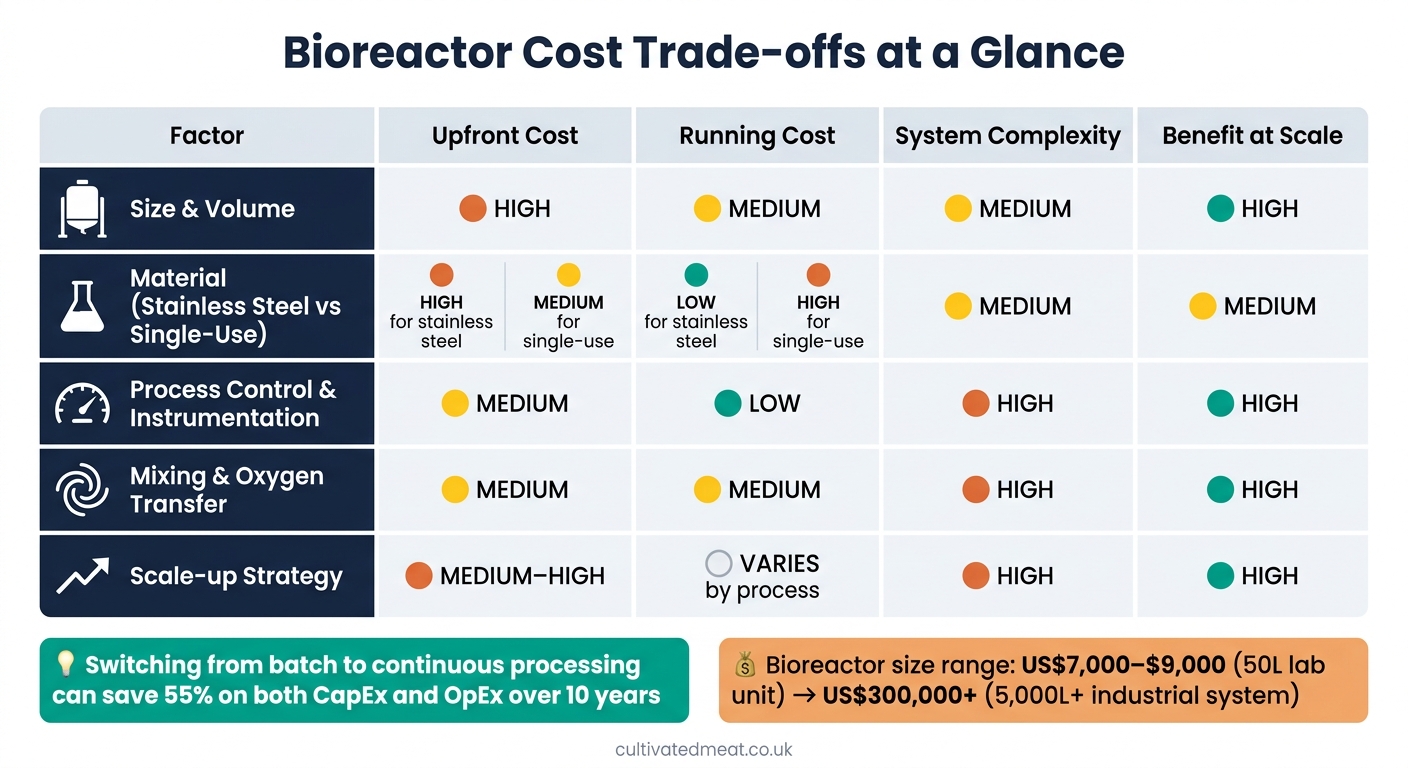
Facteurs de coût des bioréacteurs : ventilation CapEx vs OpEx pour la viande cultivée
Dans les systèmes de production de viande cultivée à haute densité, le coût va bien au-delà du prix de la cuve. Cinq facteurs façonnent l'équation économique sous différents aspects : l'investissement initial, les coûts opérationnels quotidiens et la complexité technique. Le tableau ci-dessous met ces contraintes en parallèle.
Ce tableau doit être analysé comme une cartographie des coûts, et non comme un classement.
| Facteur | Coût initial | Coût de fonctionnement | Complexité du système | Bénéfice à grande échelle |
|---|---|---|---|---|
| 1. Taille et volume | Élevé | Moyen | Moyen | Élevé |
| 2. Matériau (acier inoxydable vs usage unique) | Élevé (acier inoxydable) / Moyen (usage unique) | Faible (acier inoxydable) / Élevé (usage unique) | Moyen | Moyen |
| 3. Contrôle des procédés et instrumentation | Moyen | Faible | Élevé | Élevé |
| 4. Agitation et transfert d'oxygène | Moyen | Moyen | Élevé | Élevé |
| 5. Stratégie de montée en échelle | Moyen à élevé | Variable selon le procédé | Élevé | Élevé |
Une lecture rapide du tableau met en évidence un élément clé : chaque facteur de coût intervient à un niveau différent. Les systèmes de plus grande capacité nécessitent généralement un investissement initial plus important. Le choix des matériaux déplace l'équilibre entre dépenses d'investissement et dépenses opérationnelles récurrentes. Les systèmes de contrôle ajoutent de la complexité, mais ils permettent de renforcer la reproductibilité du procédé à grande échelle.
L'agitation et le transfert d'oxygène relèvent d'une dynamique similaire. Ils n'augmentent pas seulement le coût des équipements ; ils rendent également l'ensemble du système plus complexe à opérer de manière optimale. En culture cellulaire à haute densité, cet aspect est déterminant. Si l'agitation est insuffisante ou si l'apport en oxygène fait défaut, les rendements peuvent chuter rapidement.
La stratégie de montée en échelle a l'impact à long terme le plus déterminant sur le coût total. C'est à ce niveau que la conception du procédé peut transformer profondément le modèle économique. Les coûts augmentent fortement lors du passage de l'échelle laboratoire à la production industrielle ; les décisions initiales relatives à l'échelle ont donc des répercussions durables. Ces choix sont cruciaux à mesure que la filière progresse sur la feuille de route de la viande cultivée vers la commercialisation. Un exemple marquant l'illustre : le passage d'un procédé en batch à un procédé continu permettrait, selon les modélisations, de réaliser 55 % d'économies sur les dépenses d'investissement et d'exploitation sur une période de 10 ans [2].
La conclusion synthétise ces différents arbitrages.
Conclusion
Aucune spécification unique ne détermine à elle seule le coût d'un bioréacteur. Celui-ci repose sur cinq choix fondamentaux : la taille, le matériau, le contrôle-commande, l'agitation et la stratégie de montée en échelle. L'élément essentiel à évaluer demeure le coût total de possession, et non le simple prix d'acquisition initial.
Le bioréacteur adéquat est celui qui répond aux objectifs du procédé au coût total le plus bas. Vous pouvez utiliser un estimateur de coûts de la viande cultivée pour modéliser ces variables. Il doit être adapté à la lignée cellulaire, garantir la stérilité et soutenir une croissance constante sans engendrer de coûts superflus non requis par le procédé. C’est pourquoi les décisions de conception initiales sont si déterminantes.
Le choix du procédé peut modifier considérablement les dépenses d'investissement (CapEx) et d'exploitation (OpEx) sur le long terme. Une conception plus intelligente des bioréacteurs constitue l'un des leviers pour réduire les coûts de production de la viande cultivée.
Pour consulter d’autres articles informatifs sur la viande cultivée, visitez Cultivated Meat Shop.
FAQ
Pourquoi le prix de la cuve ne représente-t-il qu'une partie du coût total du bioréacteur ?
Le prix de la cuve ne constitue qu'une fraction du coût total du bioréacteur. Une part importante des dépenses découle des coûts de fonctionnement quotidiens et des infrastructures périphériques requises sur le site.
Cela comprend l'énergie nécessaire au chauffage, au refroidissement et à l'oxygénation, ainsi que les systèmes de nettoyage et de stérilisation et les équipements de contrôle précis. Chez Cultivated Meat Shop, nous analysons la manière dont ces facteurs influent sur la rentabilité à mesure que l'industrie évolue vers des normes évolutives de qualité alimentaire.
Quand le système à usage unique est-il plus économique que l'acier inoxydable ?
Les bioréacteurs à usage unique peuvent être moins coûteux que les systèmes en acier inoxydable, car ils éliminent le besoin d'infrastructures onéreuses de nettoyage en place (NEP) et de stérilisation en place (SEP). Ils permettent également de réduire les investissements en capital initiaux, nécessitant moins d'acier inoxydable, de tuyauteries et de capteurs.
Livrés pré-stérilisés, ils permettent en outre de raccourcir les délais de rotation et de réduire la consommation d'eau et d'énergie. Néanmoins, leur rentabilité dépend d'une gestion efficace des déchets et de la maîtrise du prix des poches jetables de qualité alimentaire pour la viande cultivée.
Pourquoi le procédé continu permet-il de réduire les coûts des bioréacteurs ?
Le traitement en continu permet de réduire les coûts liés aux bioréacteurs en éliminant les temps d'arrêt nécessaires au nettoyage et à la stérilisation des équipements entre chaque lot. Au lieu d'alterner arrêts et redémarrages, le système fonctionne sans interruption : les cellules matures sont récoltées, de nouveaux nutriments sont injectés et la production se poursuit.
Grâce à une surveillance en temps réel et à des dispositifs de rétention cellulaire, cette configuration optimise l'efficacité de la production tout en diminuant à la fois les dépenses d'investissement et les coûts d'exploitation. Sur une période de 10 ans, elle peut réduire ces coûts jusqu'à 55 % par rapport à un procédé discontinu (batch).


