

Les coûts et l’impact climatique de la viande cultivée dépendent de la consommation d’énergie sur l’ensemble du procédé, et pas uniquement au niveau du bioréacteur. Je recommanderais de commencer par évaluer l’électricité et la chaleur par kilogramme de produit commercialisable, puis d’identifier l’origine de cette énergie.
Les sept défis sont les suivants :
- Électricité pour les bioréacteurs : alimenter l’agitation, les pompes et le suivi des paramètres des bioréacteurs.
- Refroidissement : évacuer la chaleur sans ralentir la croissance cellulaire.
- Chauffage : fournir de la chaleur pour les cultures, la préparation des milieux et la vapeur.
- Énergie bas-carbone fiable : maintenir la production lors des interruptions d’approvisionnement.
- Gestion des gaz : assurer l’apport en oxygène et l’élimination du dioxyde de carbone.
- Production des intrants : comptabiliser l’énergie requise pour fabriquer les composants des milieux.
- Nettoyage et temps d’arrêt : consommer des utilités même lorsqu’aucune viande commercialisable n’est produite.
Un modèle a estimé que l’électricité représentait environ 35 % des coûts de production dans son scénario le plus favorable — il ne s’agit pas d’une moyenne sectorielle.[12] Je considère ces chiffres comme des estimations : <u>les données mesurées à grande échelle restent limitées</u>. Une consommation d’énergie réduite, moins de lots non conformes et une énergie plus propre peuvent aider, mais aucun de ces facteurs ne garantit à lui seul des prix plus bas ou une date de lancement au Royaume-Uni.
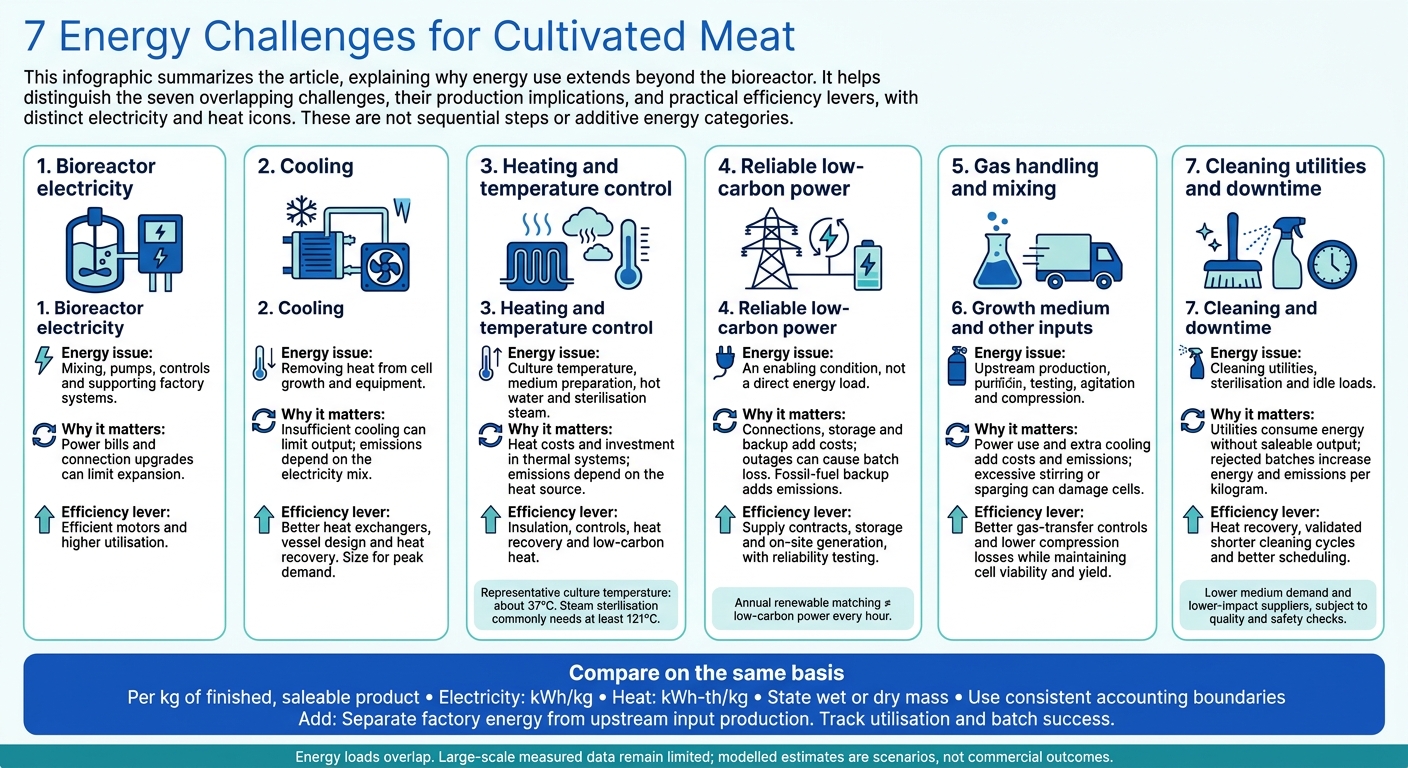
7 défis énergétiques pour la viande cultivée
Utiliser des solutions d'ingénierie innovantes pour surmonter les plus grands défis de la viande cultivée - CMS22
sbb-itb-c323ed3
Mesurer la consommation d'énergie par kilogramme de viande cultivée
Mesurez la consommation d’énergie par kilogramme de viande cultivée finie et commercialisable, et non de suspension cellulaire récoltée. Comptabilisez la production après lavage, structuration, formulation et contrôles qualité. Précisez si vous utilisez la masse humide ou sèche : la teneur en eau peut faire paraître le procédé plus ou moins efficace. Définissez également le périmètre du système. Couvre-t-il uniquement les activités de l’usine, ou s’étend-il du berceau à la sortie d’usine (« cradle-to-gate »), incluant la fabrication et l’approvisionnement en intrants ? Le même procédé peut sembler performant ou inefficace selon les éléments pris en compte.[7][11]
Une fois ce périmètre défini, rapportez séparément l’électricité en kWh/kg et la chaleur en kWh-th/kg. L’électricité alimente le refroidissement, les pompes, l’agitation et la ventilation. La chaleur sert à la préparation des milieux, à l’eau chaude et à la stérilisation. Distinguez l’énergie consommée sur site de celle utilisée pour fabriquer et acheminer les intrants. Pour les conversions, 1 kWh = 3,6 MJ.[5][8]
Les installations industrielles ont des besoins énergétiques que les résultats de laboratoire ne prennent pas en compte. Ceux-ci incluent les activités des phases de démarrage, le refroidissement à grande échelle, la récolte, le traitement des eaux usées et le nettoyage. Elles offrent également des opportunités de récupération de chaleur et une utilisation plus efficace des équipements. Indiquez la production annuelle en tonnes par an, le taux d'utilisation et les hypothèses de régulation thermique en °C, plutôt que la seule taille du réacteur.[8][10]
Lors de la lecture d'une estimation, vérifiez la base de calcul de la production, le périmètre énergétique, le mix électrique et la source de chaleur, ainsi que la nature mesurée ou modélisée des résultats. Les estimations modélisées sont des scénarios, non des résultats commerciaux. Une valeur plus élevée en kWh/kg augmente les coûts de production, mais ne permet pas, à elle seule, de prédire le prix de vente au détail.[5][8]
1. Demande en électricité des bioréacteurs de grande capacité
Une fois le périmètre de mesure défini, la première charge électrique majeure provient des équipements qui assurent le mélange, l'alimentation et la régulation des cellules. À mesure que la production augmente, cette demande exerce une pression sur les coûts, les émissions et le déploiement opérationnel.
Différentes conceptions de bioréacteurs consomment de l'électricité pour l'agitation, le pompage, le transfert de gaz et le contrôle des procédés. Les agitateurs mélangent les cellules et les nutriments, les pompes transfèrent le milieu et les compresseurs acheminent les gaz. Les capteurs et les systèmes de contrôle surveillent le pH, l'oxygène, la température et la pression, tandis que les échangeurs de chaleur régulent la température. La filtration, la récolte, le traitement de l'eau, les centrifugeuses et la ventilation viennent s'ajouter à cette charge.[10]
Le modèle 2022 de CE Delft a évalué la demande annuelle en électricité à environ 217 millions de kWh, en incluant ces autres systèmes de l'usine. Il s'agissait d'une exigence modélisée, et non d'un résultat commercial mesuré.[10]
Les cuves de plus grande taille ne consomment pas automatiquement moins d'électricité par kilogramme. L'objectif est une production efficace de produit commercialisable, et non simplement une puissance moteur plus faible. Des cuves plus grandes permettent de réduire le nombre de cuves, de pompes et d'autres composants nécessaires, mais elles rendent également le mélange et l'apport en oxygène plus complexes. Une agitation plus rapide requiert une puissance moteur supérieure et peut endommager les cellules sensibles. Des densités cellulaires plus élevées augmentent le rendement, mais accroissent également la demande en oxygène et la génération de chaleur.[12]
La demande en électricité alourdit à la fois les coûts et les émissions. Selon une évaluation, l'électricité représente environ 35 % du coût des marchandises vendues dans son scénario le plus favorable — un chiffre qui ne s'applique pas à toutes les installations.[12] L'énergie bas carbone permet de réduire les émissions liées au fonctionnement du site, mais elle ne diminue pas la consommation électrique des équipements.[14]
L'ajout de lignes de production nécessite donc bien plus que de simples cuves supplémentaires. Les développeurs doivent mesurer les charges de pointe et vérifier la capacité du réseau, les transformateurs, les tableaux de distribution ainsi que l'alimentation de secours avant toute extension. Une capacité locale limitée ou la nécessité de moderniser le réseau électrique peuvent retarder le déploiement, même lorsque les équipements de production sont prêts.[10]
Cette charge électrique génère également de la chaleur fatale, soulevant un autre défi : le refroidissement.
2. Refroidissement des cuves de culture de grande taille
La chaleur issue de l'agitation, du transfert de gaz et de la croissance cellulaire devient plus difficile à évacuer à mesure que les cuves augmentent en volume. La surface augmentant moins vite que le volume, une simple double enveloppe de refroidissement peut ne pas suffire à éviter les points chauds. L'évacuation de la chaleur peut limiter le rendement, et pas seulement accroître la consommation d'énergie.[1][12]
Les échangeurs thermiques transfèrent la chaleur de la culture ou du fluide de la double enveloppe vers un fluide frigoporteur distinct. Ce caloporteur passe ensuite par un groupe froid, une tour de refroidissement ou un aérorefroidisseur. Le système doit impérativement rester stérile et préserver les cellules des contraintes de cisaillement, ce qui restreint la vitesse à laquelle la chaleur peut être évacuée.[1][12]
Le refroidissement engendre des coûts en matériel, en maintenance et en électricité. Une capacité insuffisante peut contraindre à ralentir la production, ce qui augmente le coût au kilogramme et limite l'approvisionnement. Une électricité bas carbone permet de réduire les émissions, mais la chaleur doit malgré tout être dissipée.[1][12]
Dimensionnez le refroidissement en fonction de la demande de pointe, et non de la demande moyenne. Des capteurs multipoints, des pompes à vitesse variable et des régulateurs de débit peuvent contribuer à prévenir les points chauds sans sur-refroidir. Les opérateurs doivent valider ces paramètres au regard de la viabilité cellulaire, du rendement par lot et de la consommation d'électricité par kilogramme.[1][12]
Le refroidissement passif peut être utile lorsque les conditions météorologiques et la température de l'eau le permettent, mais un climat chaud peut néanmoins rendre nécessaire un système d'appoint actif. La chaleur récupérée pourrait préchauffer l'eau de nettoyage ou chauffer les bâtiments, à condition que les températures et la demande concordent.[12][15] L'installation doit également maintenir la culture à une température stable. Il s'agit de l'un des nombreux défis et solutions de la viande cultivée que les ingénieurs doivent relever lors du changement d'échelle.
3. Chauffage et régulation de la température
Après le refroidissement, la chaleur nécessaire à la croissance, au nettoyage et à la stérilisation constitue la charge énergétique suivante. Les installations de viande cultivée utilisent de la chaleur pour préparer le milieu, maintenir les températures de culture (une étape critique de la fabrication de la viande cultivée), nettoyer les équipements en place et les stériliser à la vapeur. Un procédé représentatif maintient les cultures à environ 37°C, tandis que la stérilisation à la vapeur nécessite couramment au moins 121°C. Ces deux plages de température signifient qu'une installation peut nécessiter des systèmes thermiques à basse et haute température.[14][16]
Adaptez la source de chaleur à la température requise. Les pompes à chaleur conviennent pour l'eau à basse température et la préparation des milieux ; les chaudières électriques peuvent fournir de la vapeur de stérilisation. Toutes deux réduisent la combustion sur site, mais leurs émissions dépendent toujours du mix électrique. Les modernisations du réseau et la demande de pointe en électricité ont également une incidence sur les coûts.[17][18]
La récupération de chaleur fatale peut réduire davantage la charge de chauffage. La chaleur récupérée peut préchauffer le milieu entrant, réduisant ainsi la charge du système de chauffage principal. Mesurez d'abord les températures de source et les débits, puis vérifiez que la chaleur est disponible au moment voulu. Les échangeurs de chaleur doivent préserver les barrières stériles : les économies d'énergie ne doivent en aucun cas compromettre la maîtrise de la contamination.[14][18]
La cogénération (chaleur et électricité combinées) convient aux installations présentant une demande simultanée et constante de chaleur et d'électricité. Une cogénération au gaz n'est pas automatiquement à faibles émissions. Comparez sa consommation de combustible, ses émissions, ses besoins de maintenance et son exposition aux prix des combustibles par rapport à l'électricité du réseau associée à un chauffage électrifié — et non son seul rendement.[19]
Les systèmes de chauffage augmentent également les dépenses d'investissement (CAPEX) et peuvent retarder le déploiement. Les chaudières, les conduites de vapeur, les systèmes de régulation et les capacités de secours doivent répondre à la demande de pointe. Avant le début de la production commerciale, la validation du démarrage doit confirmer que la stérilisation atteint la température requise pendant la durée prescrite.[16][20]
4. Approvisionnement fiable en électricité bas-carbone
Une fois le refroidissement, les pompes et les systèmes de commande en fonctionnement, la qualité de l'alimentation électrique devient primordiale. Une interruption peut mettre en péril les lots de Cultivated Meat. Les contrats d'énergie renouvelable annuels ne garantissent pas une électricité bas-carbone à chaque heure : les certificats peuvent correspondre à la consommation annuelle tout en laissant des lacunes dans la couverture carbone heure par heure. La corrélation horaire, souvent appelée électricité bas-carbone 24/7, clarifie cette distinction.[21][22]
Vérifiez que le site peut sécuriser un approvisionnement ferme 24h/24 et 7j/7, ainsi qu'une date de raccordement compatible avec une exploitation continue. Les ruptures d'approvisionnement peuvent retarder le lancement, entraîner la perte de lots et limiter l'expansion.
Les batteries peuvent pallier les coupures brèves et réduire les pointes de soutirage, mais elles ne peuvent pas compenser les déficits hivernaux prolongés. Prévoyez une alimentation ferme par le réseau et des solutions de secours de plus longue durée.[23] La planification des secours relève donc autant d'un enjeu financier que d'un enjeu carbone. Cela est essentiel pour préserver les bénéfices environnementaux du procédé de production.
Comparez le coût rendu, et non simplement le tarif de base. Intégrez les frais de raccordement, les pertes de stockage, les équipements de secours et le carburant de secours lors de l'évaluation des coûts et des calculs d'émissions. Les calculs d'émissions doivent également prendre en compte la consommation de carburant de secours et la durée de fonctionnement : les générateurs à combustible fossile génèrent toujours des émissions, même lorsque les achats annuels d'énergies renouvelables couvrent la consommation électrique de l'installation.
5. Débit d'air, agitation et compression des gaz
Après la régulation thermique, le transfert de gaz constitue la contrainte suivante lors du changement d'échelle. Les cultures de viande cultivée nécessitent un apport continu d'oxygène et l'évacuation du dioxyde de carbone dans l'ensemble de la cuve. Les cuves de plus grande taille présentent une surface spécifique réduite par rapport à leur volume, ce qui diminue l'efficacité des échanges gazeux au regard du nombre de cellules consommant de l'oxygène et produisant du dioxyde de carbone.[16] Les transferts gazeux n'évoluent pas de manière linéaire : les temps de mélange peuvent augmenter, exigeant des modifications du bullage, de l'agitation, des débits de gaz et des systèmes de contrôle.[26] Ces contraintes peuvent limiter le rendement global.
Le taux de transfert d'oxygène doit au minimum équilibrer le taux de consommation d'oxygène des cellules.
Un modèle a établi le transfert d'oxygène à 12,8 mmol O₂/L/h pour une consommation d'environ 10,3 mmol à 100 g de masse fraîche/L ; il s'agit d'une hypothèse de modélisation et non d'une référence commerciale.[6]
Une agitation plus rapide et un barbotage accru – l'injection de bulles de gaz à travers la culture – peuvent améliorer le transfert. Cependant, ces deux procédés consomment davantage d'électricité et risquent d'endommager les cellules sensibles.[24][25] Un gaz enrichi en oxygène permet d'augmenter la concentration en oxygène sans accroître le volume d'air, bien qu'il engendre également une consommation d'énergie supplémentaire.[27] L'antimousse peut réduire le transfert d'oxygène ; il convient donc d'évaluer son dosage parallèlement à la conception du disperseur, au débit de gaz et au comportement des bulles.[24]
Prenez en compte les moteurs d'agitateurs, les compresseurs et les systèmes d'enrichissement en oxygène lors du calcul de la demande totale en électricité.
Leur part énergétique varie : le modèle d'une installation a révélé que l'aération et l'agitation représentaient chacune moins de 5 % de l'énergie totale de l'usine, les échangeurs thermiques constituant le poste prédominant.[9]
Testez les niveaux d'agitation et de débit de gaz les plus bas permettant d'atteindre les objectifs d'oxygène, de dioxyde de carbone et d'homogénéisation à l'échelle industrielle. Suivez conjointement la consommation électrique des compresseurs, la viabilité cellulaire, le rendement et la durée des lots. Mesurez les économies en kWh par kilogramme de viande cultivée commercialisable. Des paramètres de puissance réduits peuvent s'avérer contre-productifs s'ils ralentissent les lots ou diminuent le rendement, augmentant ainsi les coûts et les émissions par kilogramme.[16][24][9] La gestion des gaz ne représente qu'une partie du bilan énergétique ; la production des intrants constitue une autre charge majeure.
6. Énergie utilisée pour la fabrication du milieu de culture et d'autres intrants
Les composants du milieu engendrent des coûts énergétiques avant même d'arriver à l'usine. La production de glucose, d'acides aminés, de vitamines, de minéraux et de protéines recombinantes – telles que l'insuline, la transferrine et les facteurs de croissance – nécessite la transformation de cultures agricoles, des fermentations ou des synthèses chimiques. La séparation, la purification, le contrôle qualité et le stockage sous chaîne du froid s'ajoutent à cette demande énergétique, augmentant les coûts et les émissions par kilogramme de viande cultivée commercialisable.
Une analyse du cycle de vie du berceau à la porte d'usine a révélé que les acides aminés, le glucose, les protéines recombinantes et l'hydrolysat de soja représentaient des parts importantes de l'empreinte du milieu dans certains scénarios énergétiques.[13] Il s'agit de parts d'émissions modélisées, et non de parts énergétiques mesurées ou de moyennes commerciales universelles.
La localisation des fournisseurs compte, mais la proximité ne garantit pas automatiquement une empreinte carbone plus faible. Renseignez-vous sur les sources d'électricité, la chaleur industrielle, la purification et le stockage plutôt que de vous fier aux prix des matières premières pour évaluer la demande énergétique. Intégrez le transport entre les fournisseurs de matières premières, les fabricants d'ingrédients et l'usine, car le fret frigorifique consomme de l'énergie supplémentaire.[13]
Les producteurs peuvent réduire la demande en milieu en diminuant les concentrations de nutriments, en utilisant des facteurs de croissance efficaces à plus faibles doses et stables plus longtemps, et en réutilisant le milieu lorsque la croissance et la sécurité le permettent. La réutilisation du milieu reste expérimentale. Elle nécessite des contrôles portant sur la croissance, la stérilité, la contamination, la sécurité alimentaire, la conformité réglementaire et la qualité du produit.
Suivez les litres de milieu et la masse d'ingrédients par kilogramme de produit commercialisable, ainsi que les données énergétiques des fournisseurs, la durée de conservation et les lots rejetés. Des formulations plus efficientes pourraient réduire les coûts et les contraintes d'approvisionnement, mais les économies dépendent du maintien du rendement et de la sécurisation d'approvisionnements fiables. Une capacité limitée pour les ingrédients spécialisés peut restreindre la production et ralentir la mise à l'échelle.[28]
7. Nettoyage, stérilisation et temps d'arrêt
Même avec des intrants efficients, l'usine doit faire face aux opérations de nettoyage : le nettoyage et la stérilisation consomment de l'énergie sans produire de viande cultivée commercialisable. Le nettoyage en place (NEP/CIP) utilise des pompes, de l'eau traitée et des détergents chauffés. La stérilisation en place (SEP/SIP) utilise de la vapeur et des températures élevées. La demande énergétique dépend de la taille de la cuve, de la température de nettoyage, de la durée du cycle, de l'isolation et de l'efficacité de la vapeur.[16]
Le chauffage, la ventilation et la climatisation (CVC) peuvent continuer de fonctionner pendant le nettoyage, la maintenance et le démarrage. Le traitement de l'eau, le pompage et le traitement des eaux usées s'ajoutent à la charge.[5][30] Enregistrez la consommation de vapeur, les volumes d'eau traitée et les heures de fonctionnement du CVC pour suivre ces besoins.
Les lots contaminés ou rejetés consomment de l'énergie deux fois : d'abord pendant la production, puis lors de l'élimination, du nettoyage supplémentaire et des opérations de redémarrage. Moins de kilogrammes commercialisables se traduisent par des coûts énergétiques et des émissions plus élevés par kilogramme.[33] Suivez le taux de réussite des lots, les kilogrammes rejetés, les heures de démarrage et les cycles de nettoyage supplémentaires — pas seulement la biomasse totale produite. Ces mesures permettent de mettre en évidence l'arbitrage entre taux d'utilisation, hygiène et intensité énergétique.
Une utilisation accrue et des récoltes plus fructueuses permettent de répartir les charges fixes de fluides sur une production plus importante. Les temps d'arrêt produisent l'effet inverse, augmentant les coûts et les émissions par kilogramme. Ne réduisez les cycles de nettoyage qu'après validation. Récupérez les condensats, améliorez l'isolation et planifiez la maintenance lors des changements de série prévus. Des pratiques de salle blanche efficaces et une conception optimisée des réacteurs influencent considérablement la consommation d'énergie.
| Facteur | Discontinu (batch) | Continu ou semi-continu |
|---|---|---|
| Facteurs de consommation d'énergie | Chauffage, vapeur et pompage répétés entre les cycles.[16] | Moins d'arrêts et de remises en service, mais charges continues de pompage, de filtration et de surveillance.[16][31] |
| Taux d'utilisation | Le nettoyage et le démarrage réduisent les heures de production effective. | Des cycles plus longs permettent de répartir les charges fixes d'utilités sur un plus grand nombre de récoltes.[31][33] |
| Contraintes de procédé | Un nettoyage validé est nécessaire entre chaque cycle.[16][29] | L'allongement du temps de fonctionnement dépend de la stabilité des cultures, de la fiabilité de la récolte et du contrôle des contaminations.[29][32] |
Comparatif des 7 défis énergétiques
Le tableau ci-dessous compare les sept défis présentés précédemment. Leurs consommations énergétiques se recoupent, mais chacun influe différemment sur les coûts, les émissions et les risques liés à la montée en échelle. Ces facteurs sont déterminants pour la feuille de route de la viande cultivée dans sa transition vers la commercialisation.
| Défi énergétique | Charge principale | Impact sur le coût de production | Impact climatique | Levier d'efficacité |
|---|---|---|---|---|
| 1. Demande d'électricité des bioréacteurs de grande capacité | Électricité des réacteurs | Les factures d'énergie et les mises à niveau du raccordement peuvent limiter l'expansion. | Dépend de la demande et du mix électrique. | Moteurs à haut rendement et taux d'utilisation accru. |
| 2. Refroidissement des cuves de culture de grande capacité | Refroidissement | L'augmentation de la capacité de refroidissement engendre des coûts et peut limiter le rendement. | Peut être élevé sur les réseaux à forte intensité carbone. | Échangeurs thermiques optimisés, conception des cuves et récupération de chaleur. |
| 3. Chauffage et régulation thermique | Chaleur industrielle | Coûts thermiques et investissements dans les systèmes thermiques. | Dépend de la source de chaleur. | Isolation, systèmes de régulation, récupération de chaleur et chaleur bas-carbone. |
| 4. Alimentation fiable en électricité bas-carbone | Fiabilité du système : condition favorable, et non charge énergétique directe. | Les raccordements, le stockage et les systèmes de secours augmentent les coûts ; les pannes peuvent entraîner la perte de lots. | L'approvisionnement bas-carbone réduit les émissions ; l'alimentation de secours d'origine fossile les augmente. | Contrats d'approvisionnement, stockage et production sur site, avec tests de fiabilité. |
| 5. Débit d'air, agitation et compression des gaz | Traitement et mélange des gaz | La consommation d'énergie et les besoins de refroidissement augmentent les coûts. | L'utilisation d'électricité et le refroidissement supplémentaire augmentent les émissions. | Meilleur contrôle du transfert de gaz et réduction des pertes de compression. |
| 6. Énergie en amont pour le milieu de culture et les intrants | Énergie grise des intrants | Les intrants à forte intensité énergétique augmentent les coûts par kg. | Une comptabilisation limitée à l'usine omet les émissions de la chaîne d'approvisionnement. | Baisse des besoins en milieu et fournisseurs à plus faible impact, sous réserve de contrôles qualité. |
| 7. Nettoyage, stérilisation et temps d'arrêt | Utilités de nettoyage et charges en veille | Les utilités continuent de fonctionner sans générer de production commercialisable. | Un rendement plus faible augmente les émissions par kg. | Récupération de chaleur, cycles raccourcis validés et meilleure planification. |
Pour une comparaison rigoureuse, mesurez ces sept facteurs par kg de produit obtenu. Séparez l'électricité, la chaleur et les combustibles, et appliquez le même périmètre de comptabilisation ainsi que la même unité de mesure de production d'un bout à l'autre.
Conclusion : Impact de l'énergie sur les coûts, les émissions et la disponibilité
Ces sept défis énergétiques influent sur les coûts, les émissions et les risques liés à la montée en échelle.
L'impact climatique dépend de la technologie, des ingrédients, de l'emplacement et du périmètre inclus dans le calcul des émissions. L'électricité bas-carbone supprime une source majeure d'émissions, mais les intrants, la construction et le transport restent déterminants.
Le déploiement à grande échelle dépend de la capacité du réseau, des infrastructures d'utilités, de l'installation, de la mise en service et de la validation. Le succès à l'échelle pilote ne garantit pas une disponibilité immédiate, des prix réduits ou une date de lancement au Royaume-Uni.
Pour accéder à des contenus pédagogiques, des aperçus de produits et des actualités sur la disponibilité, visitez le Cultivated Meat Shop, plateforme de vente et ressource éducative spécialisée. Aucun produit n'est actuellement disponible à l'achat.
FAQ
Dans quelle mesure les économies d'énergie peuvent-elles réduire les prix de la viande cultivée ?
La combinaison de mesures d'économie d'énergie, notamment la gestion énergétique pilotée par l'IA et le passage à des procédés continus plutôt qu'en batch, devrait contribuer à faire passer les coûts de production de la viande cultivée sous la barre des 10 £ par kilogramme d'ici 2030.
Le refroidissement et la régulation environnementale peuvent représenter environ 75 % de la consommation d'électricité d'un site ; réduire cette demande est donc essentiel pour maîtriser les coûts. L'énergie renouvelable réduit l'empreinte carbone, mais elle ne diminue les coûts de production que si l'électricité elle-même s'avère moins chère.
Comment évaluer les allégations environnementales de la viande cultivée ?
Vérifiez les hypothèses et les méthodes sous-jacentes aux analyses du cycle de vie, car les résultats peuvent varier considérablement [1]. Examinez si elles couvrent l’ensemble de la chaîne de production, y compris les infrastructures et la purification du milieu de culture [2].
L’énergie renouvelable peut réduire les émissions jusqu’à 92 % par rapport à la viande bovine, tandis que les combustibles fossiles peuvent entraîner des émissions plus élevées [3][2]. Le milieu de culture a également son importance : des alternatives de qualité alimentaire sont nécessaires pour maintenir l’empreinte environnementale en deçà de celle de l’élevage conventionnel [4].
Les contraintes du réseau électrique britannique pourraient-elles retarder la disponibilité de la viande cultivée ?
Oui. Les contraintes du réseau électrique britannique pourraient retarder le déploiement de la viande cultivée. La production nécessite une alimentation électrique importante et fiable pour maintenir les températures à 37 °C, stériliser les équipements et assurer le mélange mécanique.
Le développement des infrastructures énergétiques bas-carbone au Royaume-Uni ouvre une voie prometteuse, mais les fabricants ont néanmoins besoin d’un accès régulier à de l’électricité renouvelable. Ils ciblent ainsi des sites situés à proximité de pôles d’énergie renouvelable afin de réduire l’empreinte carbone à long terme de la production et de s’aligner sur les objectifs nationaux de neutralité carbone.


